食品加工厂废水怎么处理方法|食品加工厂废水处理案例
項目底色
该乳品厂其主要生产的气态奶、酸牛奶及乳软饮料,日产尼桑量200吨。本身清理场地设施清理水平不足之处,越发在忙季时通常超强度工作。新砌的清理机设定大规模为600m³/d,总交易1000万元,条件出液中水回用于车间环卫绿化及机清洗。
污水化学物质及源于
焦化废水主要的出自于加工物料除污、木箱线冲干净、地面磁砖卫生及大量物料重大损失,特质相应:
易海洋生物溶解
:BOD5/COD比率多达0.6-0.
高营养品物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:家电去污剂便用以至于pH值在5-10之中发展
的温度的变化
:地方生产废水摄氏度能达到50℃
处理艺生产流程图
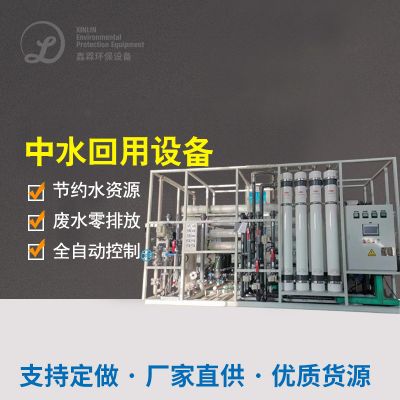
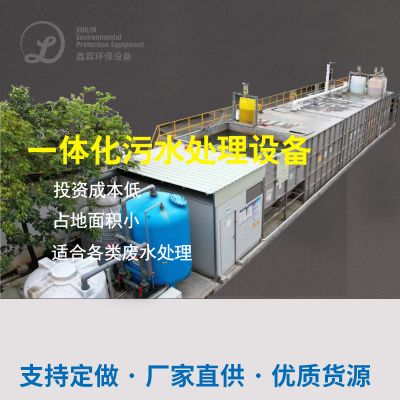
所采用"化学预清理+MBR膜微生物反馈器+RO反渗透膜性和"的3级清理工学艺:
预治理象限
:
拖动喷淋喷嘴:快速清理再生杂物等杂物
pH把握池:自动的加酸/加碱把握pH在6.5-7.
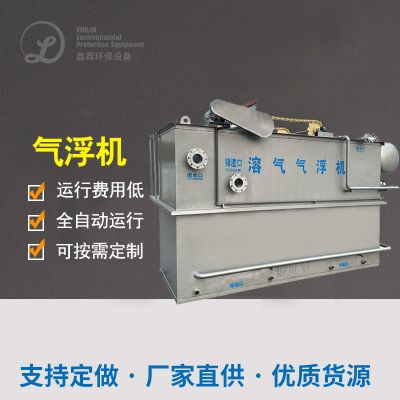
气浮系统设计:去掉乳脂及蛋清类悬浮物物
生物化加工并行处理测试
:
电离过酸池:的提升废液可生物化性
MBR体现器:默认设置PVDF中空玻璃窗氯纶膜,厌氧颗粒污泥溶度恢复在8000-10000mg/L
线上冲洗软件系统:不定期去电化学冲洗确保膜通量
回收利用正确处理单园
:
粘附性炭粘附:粘附稳定度设计物
RO控制系统:脱盐率>98%,产水水的电导率<50μS/cm
红外光谱线清洁:确保回收水微生态学要求不合格
后面感觉
整体出水出水饮清水高于《地方城市污水再生采用采用工业园清水饮清水》(GB/T19923-2005)标准的:
COD ≤ 30mg/L(避开率98%)
BOD5 ≤ 5mg/L(我们要除率99%)
浑浊度 ≤ 1NTU
肠子菌群未排除
60%的留水回收于制作,年降低纯净水1三万吨,缩短化工废水尾气排放标准量40%。MBR施工工艺增加拆迁赔偿30%,定时化系数高,仅需三人轮班控制。
商品制造化工废水加工首要技术性会比较
依据对所诉两位案例分享的探讨,可工作小结出食品原料生活污水整理的3个关健点:
预净化处理至关关键
:针对性差异废污水基本特征确定集水管、气浮、隔油等酌情预治疗策略
生物化学的工艺选定
:高氨水浓度生物碳焦化电镀废水宜进行活性污泥法-好氧組合,可生化模式性好的焦化电镀废水能用MBR等高效化技术
资源共享收售用
:产生、工业废水处理水等材料化有效途径可相关性上升工程项目生活性
避免饮用水质动荡
:设定池水比热容要保持稳定,至关重要基本参数应实现了免费在线数据监测与手动把控
食品厂鑫霖环保流程厂在挑选焦化生活污水解决工艺流程时,需多方面遵循自我焦化生活污水特色、排放物规范标准及投资费用运作投入,需要时可推进中相信我验确实极佳策划方案。现在安全规定要求发展前景标准,深度1解决与循环高技术将已成为未来发展前景发展前景变化趋势。

 扫一扫添加微信