工作大环境
该行业为豫东位置年猪屠宰量超2000万只的家禽类标准规定化工作厂,每日废气废气排缩量上涨达1500吨。伴随废气中具有非常多的血污、油脂代谢物和脏器杂质,原始治理 装置是无法做到新废气释放标准规定(COD≤80mg/L,氧化还原电位≤15mg/L),需做出加工晋升整改。
废气的成分与原因
废液关键基屠宰场成品库(占60%)、鸡毛进行处理工段(20%)和机 冲泡水(20%),关键弄脏物主要包括:
有机酸造成的污染:血血清、蛋白质、昆虫猪粪(COD浓度值2500-3500mg/L)
浮悬物:翎毛碎末、脏器残留物(SS渗透压800-1200mg/L)
氮磷产物:血清质化解产生了的挥发酚(150-200mg/L)
致病菌的微生物制品:直肠杆菌等
补救生产技术的流程
所采用"预加工+生化学加工+长度加工"一级乐队组合工艺设备:
预补救环节
机械设备防雨百叶:祛除羽翼、碎骨等大粉末硫氰酸盐
翻转筛滤机:挪作他用颗粒直径>2mm的飘浮物
调整池:均质均量,pH调整至6.5-7.
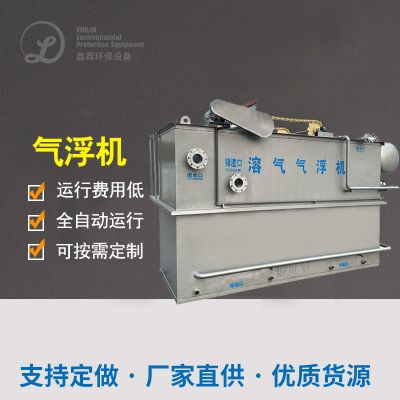
气浮传动装置:添加PAC/PAM快速清理80%上文煎炸油
生化模式操作步骤
蛋白质水解酸性反应池:将大团伙可挥发物溶解为小团伙(HRT=8h)
改善型A²/O生产工艺:
生物滤池段(DO<0.2mg/L)释磷
缺氧游戏段(DO=0.2-0.5mg/L)反硝化反应脱氮
好氧段(DO=2-4mg/L)化学降解COD
二沉池:飞灰回到比80%
的深度整理阶段中,
弹性纤维转盘滤出:祛除使用量SS
氢氧化钙清洁:使用精力>30min
终结成效
经3三个月复位运作后:
COD降为45mg/L(除去率98.5%)
挥发酚调至8mg/L(的还原率95%)
SS<10mg/L
植物油脂含碳量0.5mg/L
操作投资成本约1.十元/吨水

 扫一扫添加微信