焊结生产车间印刷废气简况
悍接历程中引发的有机废气排放物成份冗杂,其主要收录飘尘、金属制硫化物、辐射危害有毒气体等。其他悍接新工艺其他,有机废气排放物成份甚微差别:
粉尘粉尘物
:首要化学物质为铁、锰、铬、镍等轻金属钝化物,颗粒直径平常在0.01-1μm相互,易浮动在的空气中。
害处汽体
:还有老化(O₃)、氮氧化反应反应反应物(NOx)、一氧化反应反应反应碳(CO)、二氧化反应反应反应碳(CO₂)等。
易挥发设计物(VOCs)
:方面补焊工艺设计中便用焊剂或保护好乙炔气时候会出现一少部分VOCs。
手工焊接气体兼备有以下作用:
粒度分布小
:大位置细颗粒肥料物物是可吸食细颗粒肥料物物(PM10及PM2.5),对身休威害大。
氧浓度起伏较大大
:点焊施工时有机废气治理产生了量随生产技术参数设置改变强烈。
较高温度高湿
:个部分对接焊烟气溫度较高且含有水水蒸汽,增多了工作等级。
手工焊接工业废气处置关键点与关键
操作突破点
科粒物出掉的效率规定高
:焊结飘尘小粒的细小,过去滤尘系统没办法高效率的捕集器。
多种类影响物相融
:需另外进行处理顆粒物、气态环保问题物,制作工艺组合成很复杂。
厂区合理布局控制
:焊接生产工作台面吸附或可移动时,集气系统性的设计高难度大。
耗电与开机运行代价
:加工整体需兼得效果好与社会可持续性。
至关重要方法原则
发祥地控住
:择优适用低烟气焊接方法产品和的工艺。
高集气体系
:基于厂区调整布局定制合理安排的高斯模糊排风扇或整体结构通风换气系统性。
多极整理工学艺
:往往必须"预治理 +主治理 +后治理 "的組合新工艺。
智力化控住
:利用有机废气密度自動控制系统化工作性能,降低了高能耗。
经典爱情案列浅析
例案一:某轻型机械化厂焊接加工产线的废气整治
项目流程环境
:
本车间以超大组成部分件锡焊侧重于,食用弧焊、气味确保焊等多重加工过程,每日呈现尾气约50kg,尾气水温常达60℃上述。
工作措施
:
集气控制系统
:所采用顶吸罩+侧吸罩组合式,提高认识熔接流水线工废气收集率≥90%。
外理工学院艺
:
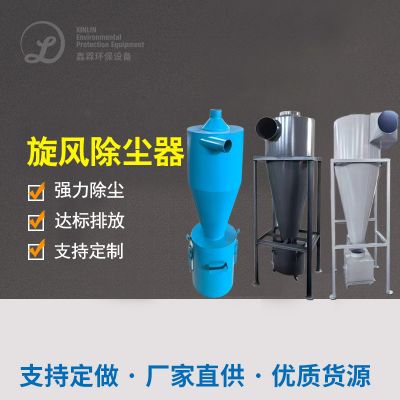
预处置:漩风布袋布袋除尘彻底清除大颗料
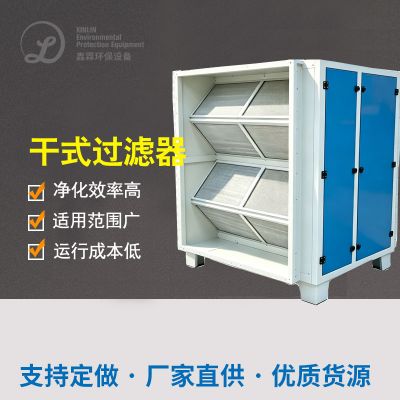
主治疗:提高效率滤筒净化器(PTFE履膜过滤材料)
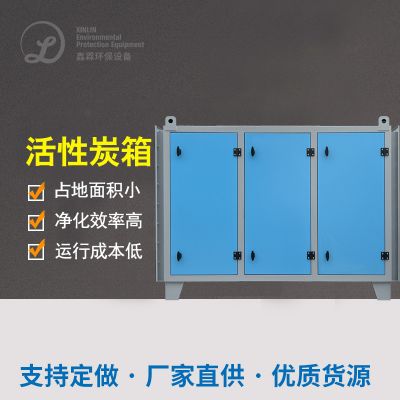
后补救:亲水性炭吸保护装置补救多余气态弄脏物
自动化设定
:通过手工焊接工装夹具系统自动驻车系统自动设定生产的风机带速。
办理的效果
:
颗粒状物排放物含量<10mg/m³
VOCs弄掉率>85%
系统性用电量下降30%

 扫一扫添加微信